全行业温控设备整体方案提供商
—— 专注于特殊温度控制设备研制 ——
座机:0755-27625856
手机:181 6572 2629
邮箱:yixiangjx@163.com
手机:181 6572 2629
邮箱:yixiangjx@163.com
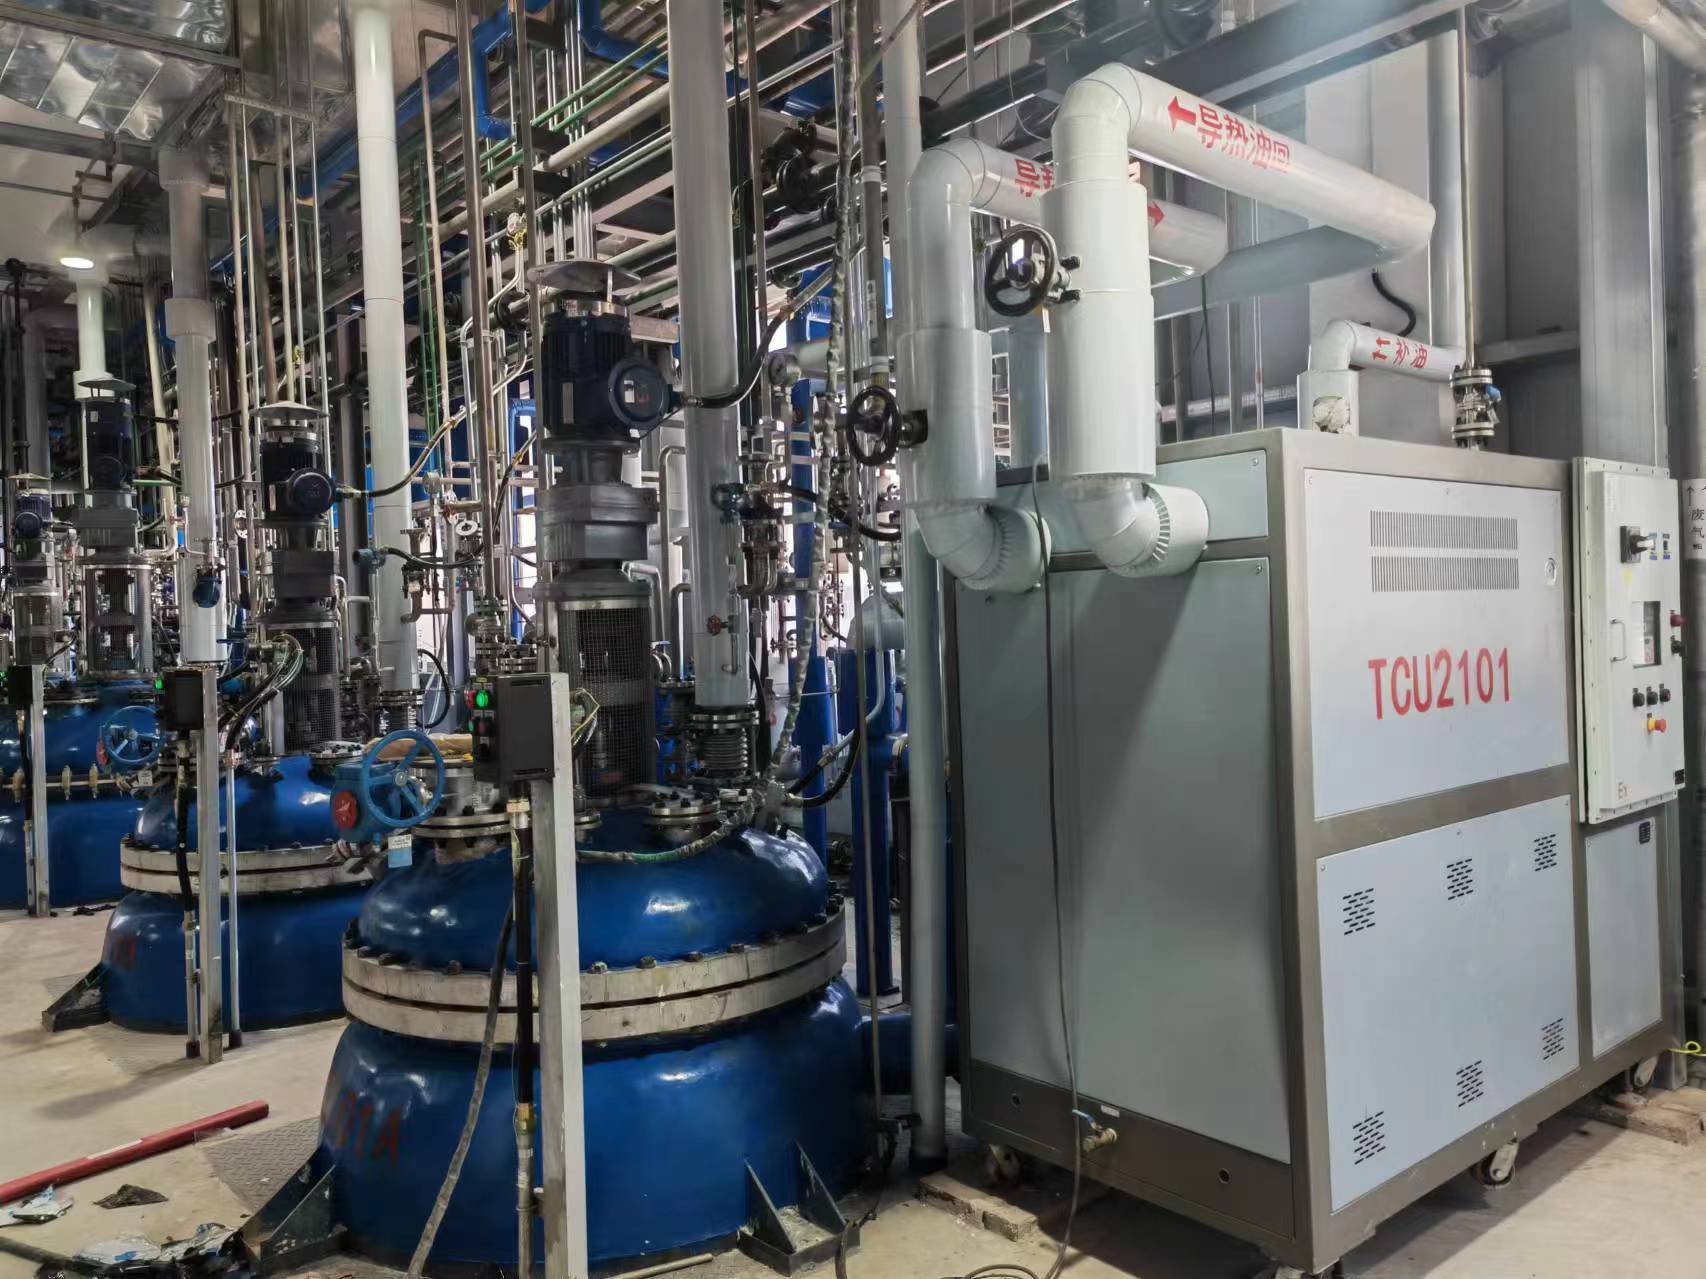
反应釜是化工生产的核心设备,温控系统是反应釜的命脉。温度控制不好,轻则收率下降、产品质量波动,重则反应失控、釜内压力暴涨,引发安全事故。
在涉及易燃溶剂的反应釜区域,温控设备必须防爆。这不是可选项。
本文以一个典型的化工反应釜温控项目为线索,拆解从工艺需求分析到设备选型、安装调试的全流程。涉及的具体参数来自亿翔温控实际交付的项目案例(出于客户保密要求,不披露企业名称)。
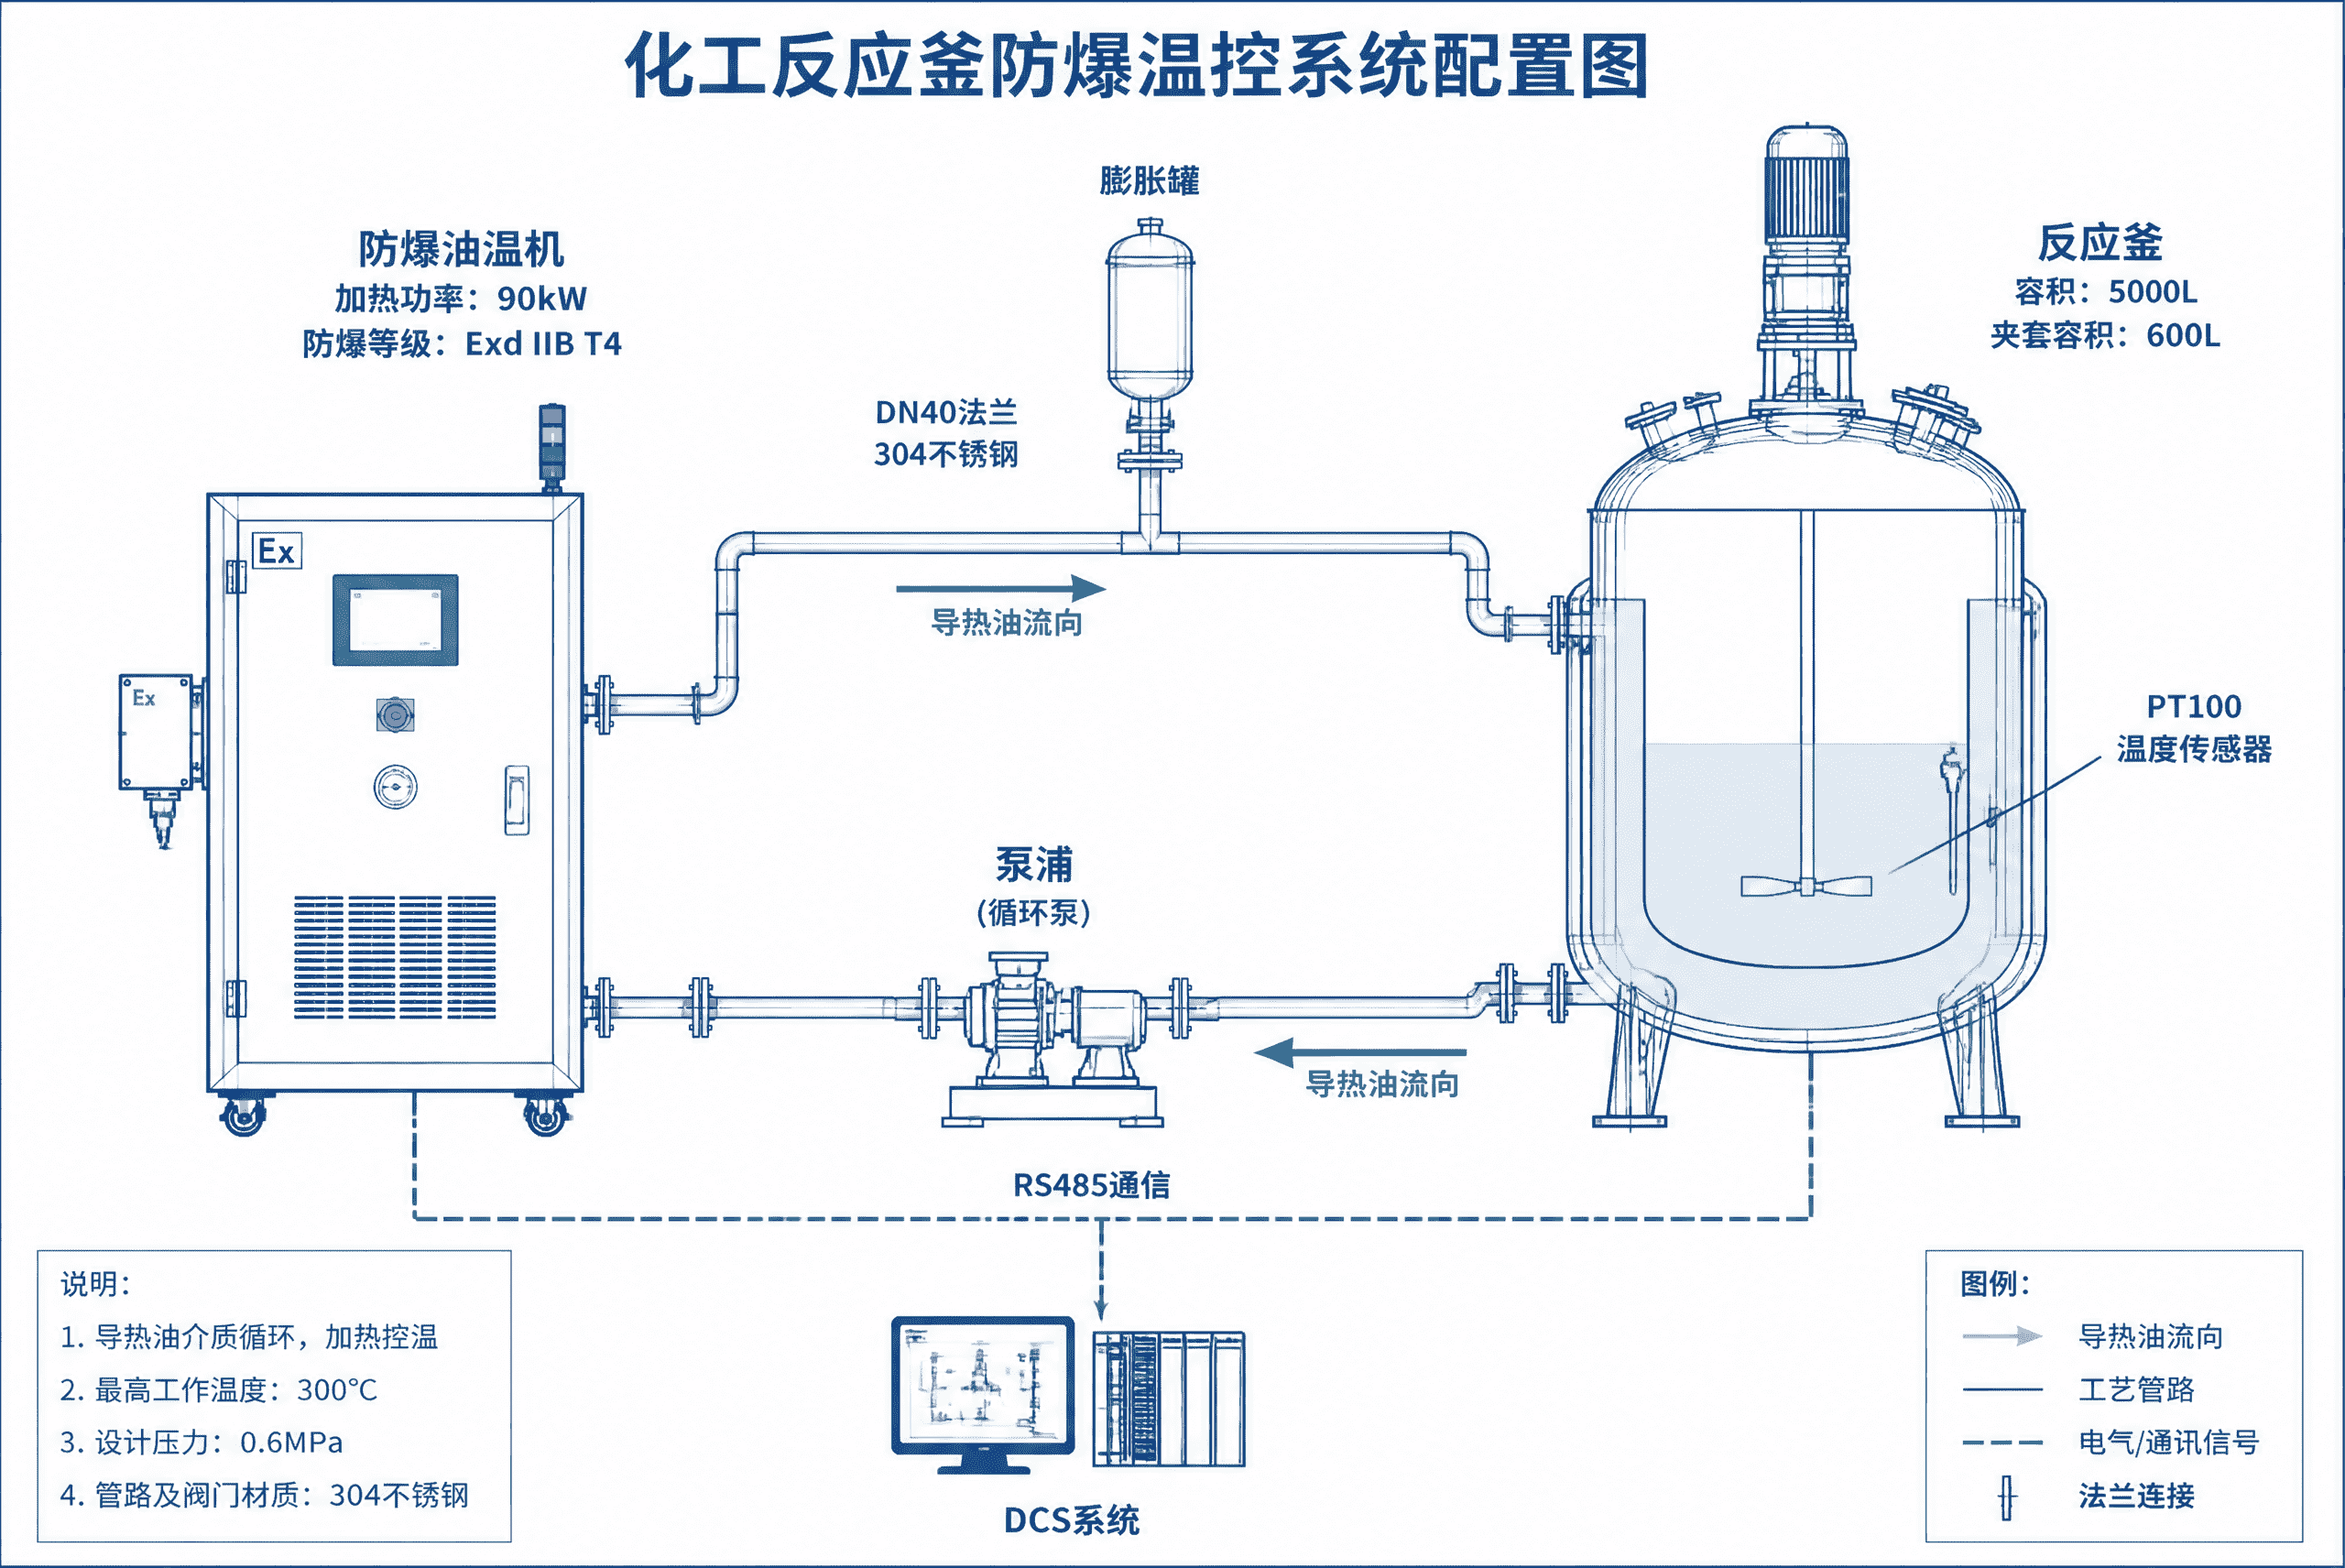
某精细化工企业,产品为医药中间体。反应釜规格5000L,夹套容积约600L。
工艺过程涉及:甲苯和乙醇两种溶剂
反应温度区间:80-160∘C
升温要求:从室温升至150∘C用时不超过90分钟
保温要求:温度波动不超过±1∘C
危险区域:经设计院评估为1区,防爆等级要求IIB T4
夹套入口接管:DN40
夹套设计压力:0.6MPa
温度范围确定:80-160∘C的工艺温度,考虑到管道热损失和换热效率,温控设备出口温度需要比釜内物料温度高20-30∘C,即设备需要做到180∘C以上。水介质在常压下上限100∘C,加压可以到180∘C但系统复杂度增加。导热油在常压下即可稳定运行到300∘C以上,更适合这个温度区间。
结论:选择导热油介质。
加热功率计算:
物料质量:约4000kg(含溶剂和反应物)
物料比热容:约2.0 kJ/kg·∘C(有机物混合液经验值)
目标温升:150-25=125∘C
要求升温时间:1.5小时
系统热效率:取0.82(考虑管道散热和夹套换热损失)
P = 4000 × 2.0 × 125 ÷ (1.5 × 0.82) ≈ 813 kW
加上10%余量,约需要90kW加热功率。
但这个计算有个问题:反应釜夹套的换热面积有限(约8m²),即使加热功率再大,传热速率受限于夹套面积。经核算,夹套侧的传热功率上限约在100kW,所以90kW是合理的。
防爆等级确定:甲苯属于IIB类气体(最大试验安全间隙0.65mm),乙醇也是IIB类。车间无氢气环境,IIB T4足够。
泵浦选型:防爆环境不使用磁力泵,选择防爆电机驱动的高温机械密封离心泵。流量需满足夹套循环量要求,该反应釜夹套容积600L,按5-8次/小时循环计算,泵流量需要3000-4800L/h。选配流量4000L/h、扬程15m的泵浦。
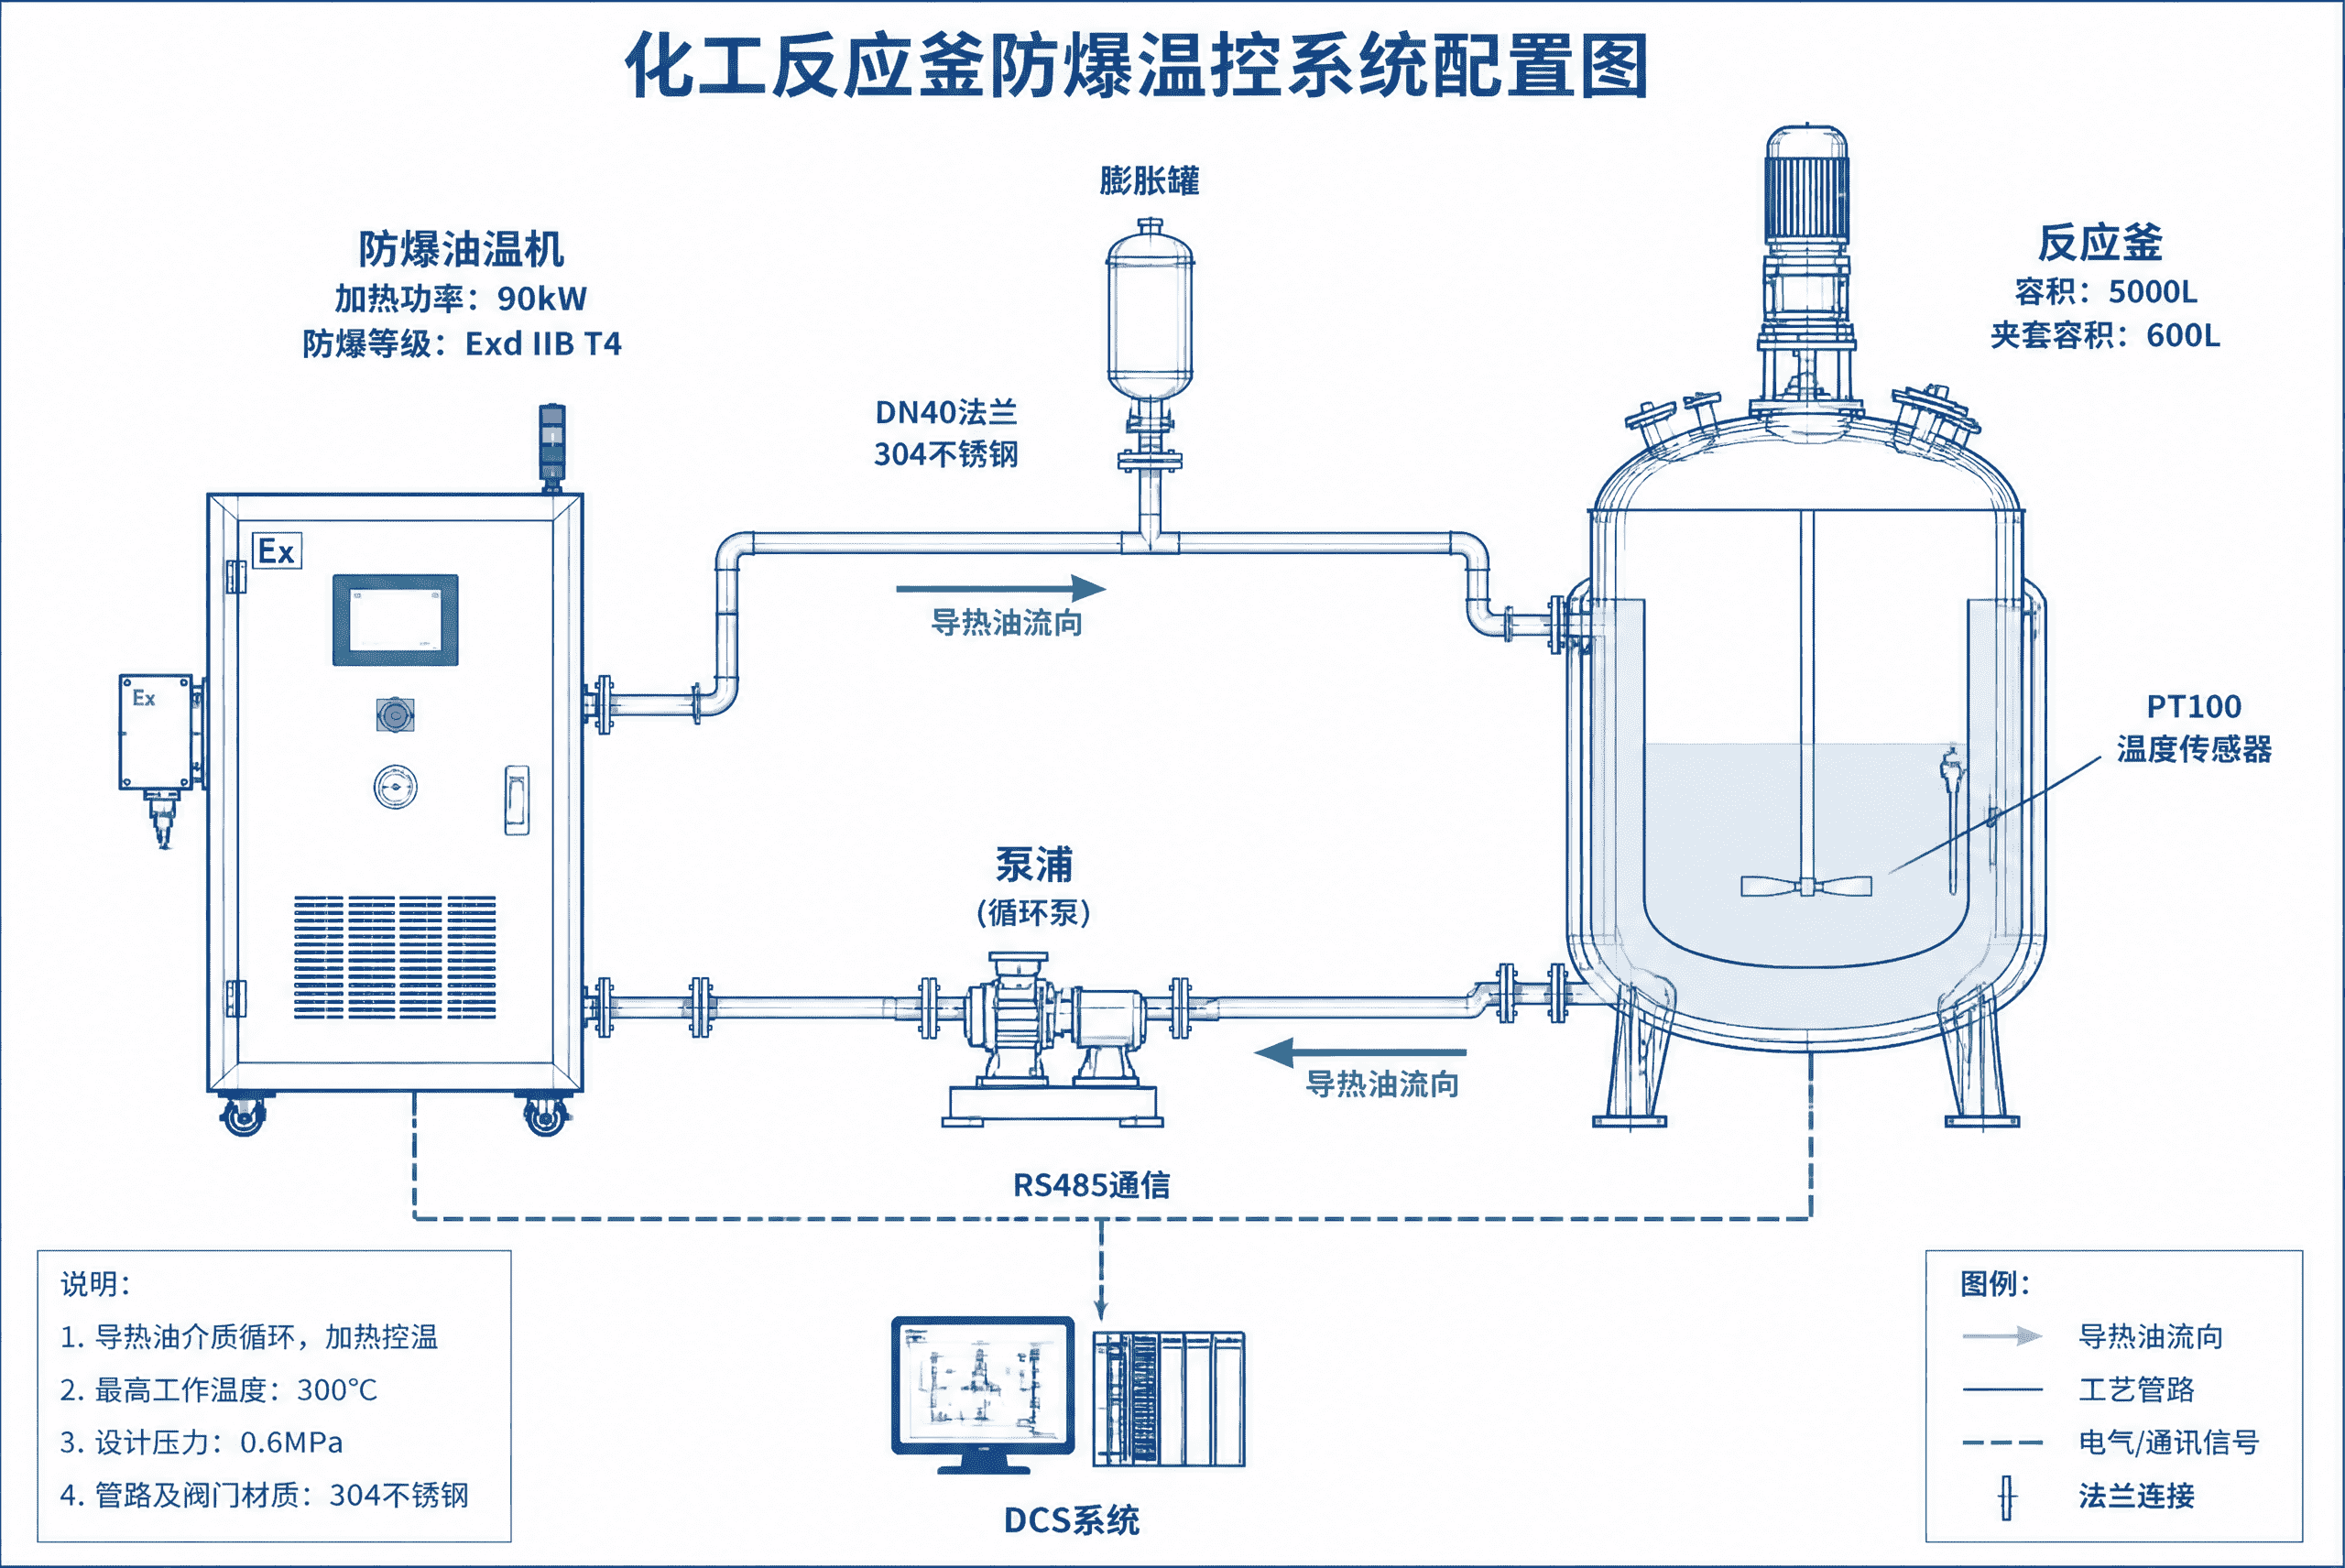
表4:反应釜防爆温控系统选型配置
|
参数项 |
选定值 |
|
设备型号 |
防爆油温机(YEX-BT4系列定制) |
|
防爆标志 |
Exd IIB T4 |
|
温控范围 |
+25∘C至300∘C(工艺需求160∘C,留足余量) |
|
控温精度 |
PIDµ1∘C |
|
加热功率 |
90kW(分三段:30kW×3) |
|
电源 |
380V 50Hz 三相 |
|
导热介质 |
合成型导热油(适用温度-20∘C至320∘C) |
|
泵浦 |
防爆电机+高温机械密封离心泵 |
|
管路材质 |
304不锈钢(DN40法兰对接) |
|
控制方式 |
PLC触摸屏+RS485通讯 |
|
安全保护 |
11项标配 |
|
防护等级 |
IP54 |
为什么加热功率分三段?这是反应釜温控的常用策略。升温阶段三段全开(90kW),快速到达目标温度;保温阶段只开一段(30kW)维持温度,避免温度过冲。PID自整定算法会根据釜内温度反馈自动切换,比单段大功率控制精度高得多。
管路连接:温控设备与反应釜夹套之间的管路是整个系统的薄弱环节。管路接头必须密封可靠,导热油泄漏不仅影响温控精度,在防爆区域更可能成为安全隐患。该项目采用金属缠绕垫片+高颈法兰,施工后做0.8MPa保压测试,30分钟无压降。
膨胀罐设计:导热油从常温升至180∘C,体积膨胀约15%。膨胀罐容积按系统总油量的25%配置,安装位置在系统最高点,保证膨胀空间充足且有利于排气。
氮封保护:合成型导热油在高温下会缓慢氧化,膨胀罐上方充氮气隔离,避免油与空气接触。这个细节很多项目不做,导致导热油寿命从设计的5年缩短到2年。
温度传感器布置:设备出口温度和反应釜内温度是两个不同的控制变量。釜内温度用PT100热电阻插入釜内(带温度计套管),设备出口温度用K型热电偶。PID控制器以釜内温度为主控变量,出口温度作为前馈信号参与控制,抑制加热过冲。
调试过程:第一次升温不要直接到工艺温度。先升到80∘C保温2小时,让导热油中的微量水分蒸发(新油通常含少量水,高温汽化会导致压力波动)。然后升到120∘C再保温1小时,最后升至150∘C运行。这个阶梯升温过程叫"煮油",不做这步直接到高温,系统压力会剧烈波动,安全阀可能频繁起跳。
升温时间:25∘C至150∘C,实测78分钟(设计要求90分钟内)
保温精度:160∘C保温阶段,釜内温度波动±0.8∘C(优于设计要求的±1∘C)
导热油消耗:年补充量约50L(系统正常损耗范围)
安全记录:运行18个月,无安全事故,安全保护系统未触发非计划停机
通讯稳定性:RS485通讯稳定,反应釜DCS系统实时读取温控数据,实现了车间集中管理
夹套结垢:反应釜夹套长期运行可能结垢,换热效率下降,表现为升温时间变长、保温段加热频繁。建议每年清洗一次夹套,监测换热系数变化趋势。
导热油劣化:定期取样检测油品运动粘度、闪点、残炭。闪点下降超过20∘C或粘度上升超过15%,说明油已严重劣化,需要更换。不及时换油,结焦会堵塞管路和加热管,维修成本远高于换油。
安全阀选型:导热油系统的安全阀口径和整定压力必须匹配系统容积和工作压力。选小了泄压不及时,选大了频繁起跳导致油损失。该项目安全阀整定压力0.55MPa(夹套设计压力0.6MPa的90%),口径DN25。
环境温度影响:冬季车间温度低,管道散热大,设备负荷增加。北方工厂建议管道保温厚度增加到50mm以上,减少热损失。
化工反应釜温控不是把模温机接上去就完事的项目。从工艺需求分析、热力计算、设备选型到安装调试,每个环节都影响最终的运行效果和安全性。
这个项目的经验可以复用:先确认危险区域和气体类别,再根据工艺温度选介质,然后做热力计算定功率,最后才是设备配置和安装调试。顺序不能反。
亿翔温控在化工行业交付过大量类似项目,选型阶段可以提供免费的热力计算和方案设计。有反应釜温控需求的工程师可以通过官网(www.yixiangmtc.com)或电话(181-6572-3036)联系技术团队。